

橡胶制品喷码:弹性表面与硫化工艺的双重挑战


橡胶制品的标识有两个绕不开的难题:一是制品本身会变形,标识必须随形变而不开裂;二是很多橡胶制品要经过硫化,高温高压的工艺条件会把普通标识彻底破坏。理解这两点,才能选对方案。
一、喷码在硫化前还是硫化后
这是决定方案的首要问题。
- 硫化后喷码:表面状态已稳定,可选喷墨方案。但橡胶为低表面能材料,附着力较差,需选用专用墨水并做胶带测试。
- 硫化前喷码:标识要经受硫化高温,几乎所有溶剂型墨水都无法承受。这类场景行业普遍采用硫化标签(在硫化过程中与橡胶结合成一体)或模压成型的方式,而不是喷码。
因此选型前必须先确认工艺顺序,否则再好的设备也解决不了问题。
二、形变带来的字迹开裂
密封圈、胶管在装配和使用中会被拉伸压缩。如果标识墨层较脆,就会随形变产生裂纹,逐渐剥落。改善方式是选择柔韧性好的墨水,并控制墨层厚度——墨层越厚越容易开裂。
喷印位置也有讲究:应选择在使用中形变量最小的区域。对于胶管,通常是端部靠近接头处或管身的直线段,而不是弯曲半径最小的位置。
三、设备选择参考
橡胶件的标识内容通常较短(规格、批次、生产日期),但表面粗糙、形状各异。适用设备包括:
- 粗糙表面的平板橡胶件:EBS-230 大字符喷码机,喷点大、容错性好。
- 胶管、密封条的连续生产:CQ-208-6 高解析在线喷码机,可随挤出线在线喷印。
- 深色橡胶件:需高对比墨水,可参考 莱宾格JET3 白墨喷码机 的白墨方案。
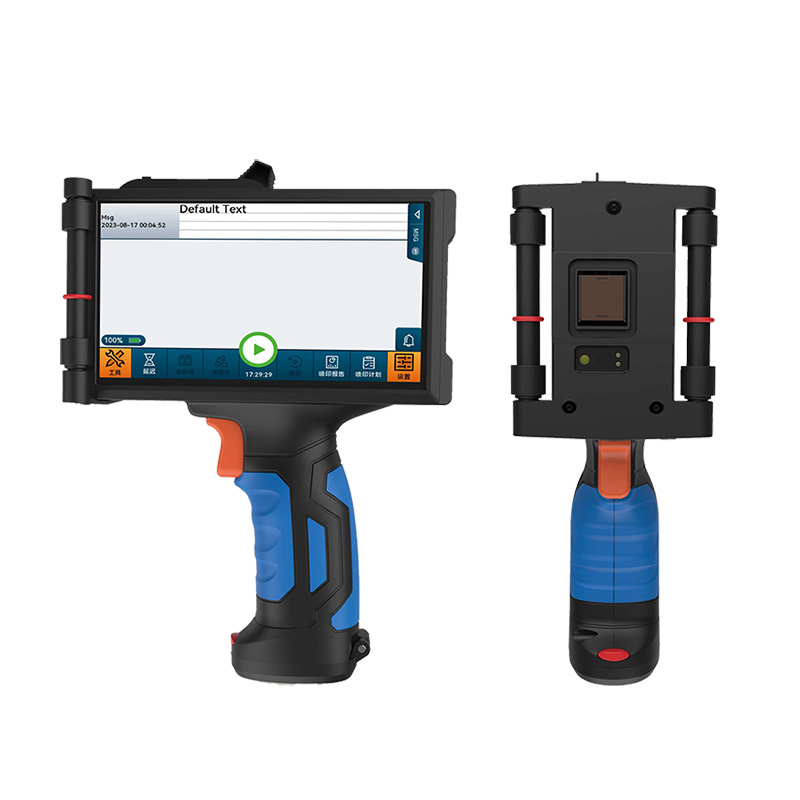
- 小批量、异形件:EBS-250 手持喷码机,操作灵活。
四、几类典型橡胶制品的标识要点
轮胎:DOT 码为强制标识,要求位置固定、字高明确、耐候耐磨。标识通常在硫化工序后由模压形成,或采用专用打标设备。
密封圈、O 型圈:体积小、批量大,标识内容以规格与材质代号为主。小面积标识建议用微字符方案,可参考 莱宾格JET3 微字符喷码机。
输送带、胶板:面积大,可承载较多信息,但使用中磨损强,标识应选在磨损较轻的边缘区。
五、验证:把测试做成流程
橡胶件的标识失效往往在使用现场才暴露,返工成本极高。建议在批量投产前完成三项测试:附着力测试(胶带剥离)、形变测试(拉伸后观察墨层)、环境测试(按实际使用温度与介质评估)。把测试数据与批次墨水绑定存档,是控制长期质量的有效手段。
相关阅读更多「行业资讯」>
面粉与食品粉料包装喷码:高粉尘与吸墨性表面怎么处理
面粉、淀粉、调味粉包装多为纸质或复合膜,车间粉尘极大。本文说明喷头防尘、墨水选择与字迹保持的具体做法。
2026-10-20 · 30 次阅读
物流仓储箱唛与货位标识:让分拣不出错的喷码做法
仓储箱唛与货位标识的失效会直接导致分拣错误。本文说明大幅面喷码、标签配合与读码校验的组合方案。
2026-10-19 · 36 次阅读
五金与紧固件标识:激光打标与喷墨打标怎么选
螺丝、螺母、五金件标识面积小、批量大、表面多镀层。本文用一张对照表说明激光与喷墨在该场景下的取舍。
2026-10-19 · 37 次阅读
钢板与卷材喷码:高温、油污、锈蚀下的标识策略
热轧钢板温度高、表面有氧化铁皮,冷轧卷材带油。本文说明钢材料标识的降温时机、表面处理与设备选择。
2026-10-18 · 47 次阅读