

在线喷码机还是手持喷码机?用产线节拍做判断


"在线机还是手持机"这个问题,本质是在问:你的生产规模是否已经超出人工操作的效率边界。判断方法可以量化,不必凭感觉。
一、用节拍算一笔账
先测出两个数据:单件人工喷码耗时(拿起设备、定位、喷印、放下)和单班需求量。
以人工单件耗时 5 秒计算,理论上单班 8 小时可完成约 5760 件。但这只是理论值——实际中还要扣除疲劳、换料、翻面、等待等损耗,可实现的稳定产出通常只有理论值的六成左右,约 3500 件。
如果单班需求超过这个量,或者产品节拍本身就快于 5 秒一件,手持方案就会成为瓶颈,必须考虑在线设备。
二、一致性要求也是硬约束
除了速度,还要看一致性。手持机的喷印位置与角度由人工控制,不同工人、不同班次的结果会有差异。如果出现以下任一情况,就应倾向在线方案:
- 客户对标识位置的偏差有明确验收标准
- 标识需要参与自动扫码(位置漂移会导致读码失败)
- 标识位置影响后续装配工序(例如标识区被后续工装压住)
三、折中方案:半自动工位
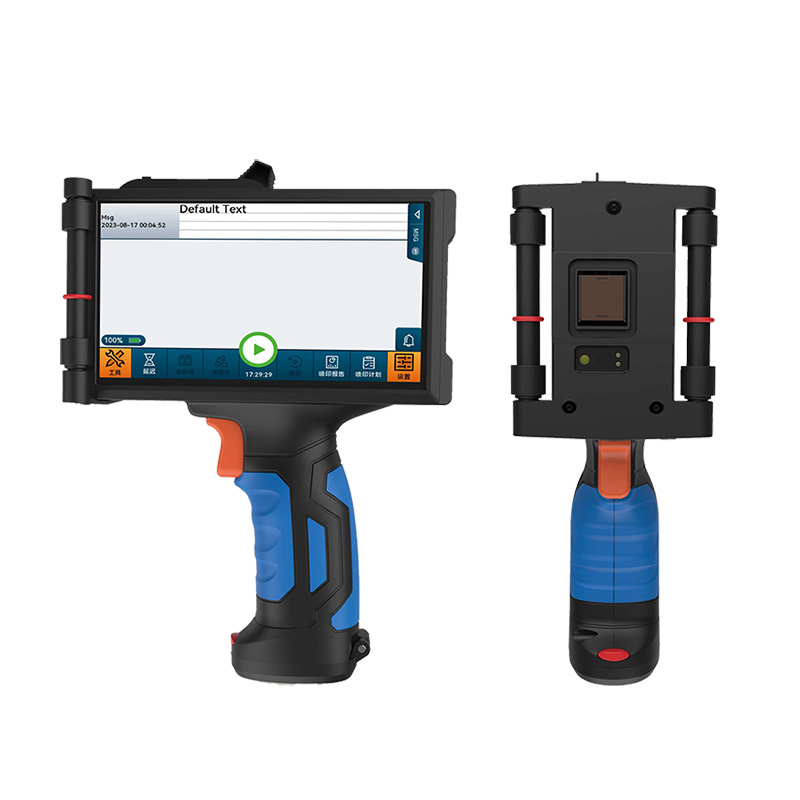
当产量介于两端之间时,"半自动工位"是常被忽略但很实用的一档:把手持设备固定在支架或简易导轨上,工件到位后触发行程开关或脚踏开关喷印。
这种做法的好处是:投入远低于完整在线方案,同时消除了"手法"这个变量,位置与角度由机构保证;操作工只负责上下料。对于日产量几千件、场地有限的车间,这是性价比很高的过渡方案。
可用机型包括 EBS-250 手持喷码机 配合支架改造,或直接选用 CQ-608 高解析喷码机 做定点安装。
四、在线方案的实施前提
决定上在线设备前,需要确认四个前提条件是否具备:
- 有稳定的输送线:无输送线就需要新增,成本会显著上升。
- 工件姿态可控:如果工件在输送中姿态随机,需要加装定向机构。
- 有触发源:光电开关或编码器,用于与产线同步。
- 有安装空间:喷头支架、干燥距离、维护通道都需要预留位置。
五、不要一步跨太大
很多企业的教训是:一上手就投资全自动在线线体,结果由于产品换型频繁、输送姿态不稳定,设备长期在"调不好"的状态下勉强运行,最终闲置。更稳妥的路径是先用半自动工位验证工艺与墨水适配,确认稳定后再上在线方案。
喷码设备的投入回报,取决于它是否被真正融入生产流程,而不是取决于自动化程度的高低。
相关阅读更多「常见问题」>
喷码机安装环境要求:气源、电源、温湿度别忽略
很多交付延期源于现场条件不具备。本文列出安装前必须确认的环境与配套条件清单。
2026-10-29 · 12 次阅读
喷码机与标签打印机怎么分工:什么该喷、什么该贴
喷印与贴标并非互斥,合理的分工能同时降低成本和提高可靠性。本文给出内容类型的划分原则。
2026-10-29 · 15 次阅读
产线速度与喷码机怎么匹配:一个可套用的核算方法
速度标称值往往不可直接套用。本文给出核算实际喷印能力的步骤,并说明速度与质量的取舍关系。
2026-10-28 · 20 次阅读
字高该定多少?按观察距离反推字号的实用方法
字号定小了看不清、定大了浪费墨水。本文给出按阅读距离反推字高的经验公式与三个修正因素。
2026-10-28 · 21 次阅读