

日化瓶身喷码:透明瓶、深色瓶与软管的三种应对


日化产品是喷码应用中"变化最多"的品类之一:瓶体材质从 PET 到 PE、PP、玻璃都有,颜色从全透明到深黑,形态从硬瓶到软管,同一家工厂的产品线可能覆盖全部组合。这也意味着单一设备很难通吃,方案必须按瓶型分类讨论。
一、透明瓶:最容易被忽略的技术难点
透明 PET 瓶在喷码时有特殊问题:一是墨水在透明表面上的对比度差,黑墨在浅色内容物背景下看不太清;二是有些应用要求透过瓶身看到内容物,标识不能太大、太密。
解决方向是选择高对比度墨水,并把标识位置放在瓶身不影响主视觉的区域(常见为瓶身下部或背面标签区之外)。如果内容物本身是深色,黑墨会"融"进背景,需改用白墨。
二、深色瓶:白墨几乎是唯一选择
黑色、深蓝、深棕瓶体用黑墨等于没喷。白墨方案是标准答案,可参考 莱宾格JET3 白墨喷码机。
使用白墨有三个必须遵守的操作要点:一是每天开机前搅拌墨路,白墨颜料密度大,静置一夜就会沉降;二是停机超过数小时要执行完整清洗,否则颜料在喷口结块;三是白墨的字迹干燥时间通常比黑墨长,喷码工位后的输送段要留出足够干燥距离,避免碰花。
三、软管:喷距波动是主要矛盾
牙膏、洗面奶、护手霜这类软管包装,管身在输送中会受压变形,喷码面与喷头之间的距离会持续变化。喷距波动直接影响字迹清晰度。
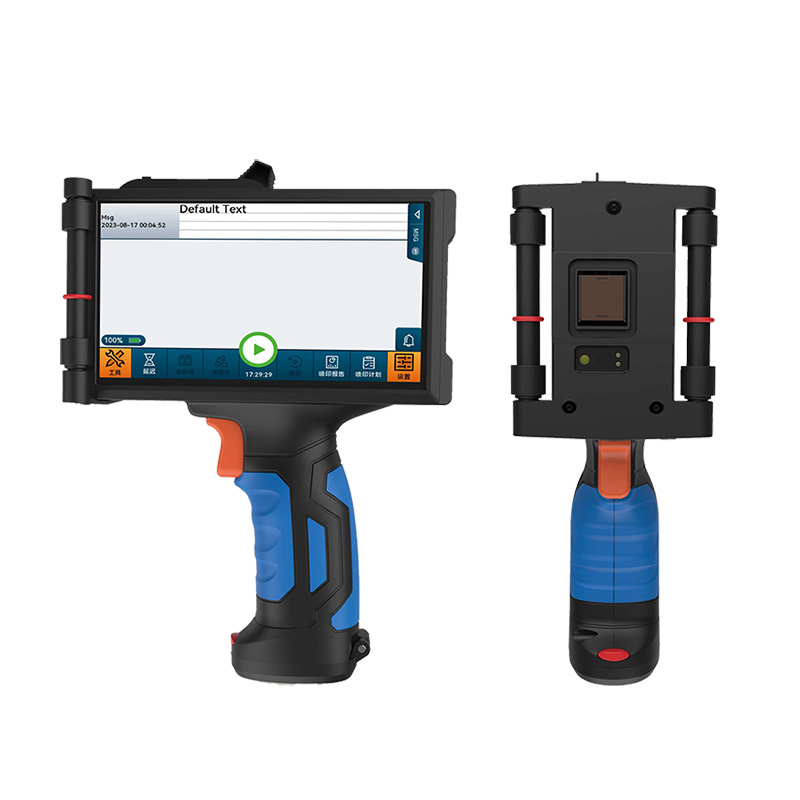
有效做法包括:在喷码工位前设置整形工装,把管身压回标准截面;或选用喷距宽容度大的设备,EBS-250 手持喷码机 在管身补码场景也有应用;产线速度较高时则用 CQ-208-2双喷头高解析喷码机,通过双喷头分工覆盖不同位置,减小单个喷头的喷距压力。
四、内容排版:小面积承载多信息
日化瓶身留给标识的面积通常很小,但内容不少:生产日期、批号、有效期、生产线号有时还要求厂内追溯码。排版原则是"两层结构":第一层放必须人眼可读的日期与批号,字号优先;第二层放追溯码,可缩小或用二维码承载。
另外要注意瓶身曲面带来的变形。喷印在曲面上时,靠近边缘的字符会被拉伸,因此字体不宜过度压缩,字符间距应留出余量。
五、换产频繁怎么办
日化工厂一天换数个品种是常态。建议把每个品种的排版做成独立模板并编号,换产时输入模板号即可调用,同时把"换产后首件核对"作为强制步骤写进流程。相比让操作工每次手动改参数,模板化能显著降低错喷概率。