

锂电池与新能源部件标识:为什么要避开喷墨而选激光


锂电与新能源产业对标识的要求,和传统制造业有一个本质区别:标识本身不能成为污染源或失效点。电芯内部对金属杂质极度敏感,任何可能引入异物或增加工序应力的做法都要被严格评估。这直接决定了这个行业在标识方案上的取向。
一、为什么喷墨方案在这里受限
喷墨标识依靠墨水在基材表面成膜。在锂电场景下,这套逻辑面临三个挑战:
- 耐化学性不足:电解液成分具有强腐蚀性,一旦渗漏或挥发接触到标识区域,普通墨水会溶解或褪色,导致追溯信息丢失。
- 洁净度风险:墨水雾化过程会产生微小颗粒物,在电芯装配这类洁净环境中属于需要管控的污染源。
- 耐温性不足:部分工序涉及较高温度,喷墨字迹在高温下会变色或分解。
因此在电芯本体、极耳焊接区、模组汇流排等关键位置,行业普遍采用激光打标:通过材料表面的物理或化学变化形成永久标记,不引入额外材料。
二、激光打标的适配要点
不同材料的激光响应差异很大,选型必须按基材逐一定标:
- 铝壳电芯:光纤激光可直接打标,字迹对比可通过参数调节实现浅灰到深灰的变化。
- 不锈钢壳体:打标效果稳定,但要注意控制热输入,避免在薄壁上产生微变形。
- 铜排、镍片:对特定波长的吸收率高,参数窗口较窄,需通过打样确定功率与频率。
- 塑料外壳、线束接插件:建议使用紫外或绿光激光,通过"冷加工"减少碳化和焦边,避免外观不良。
三、并不是所有位置都必须用激光
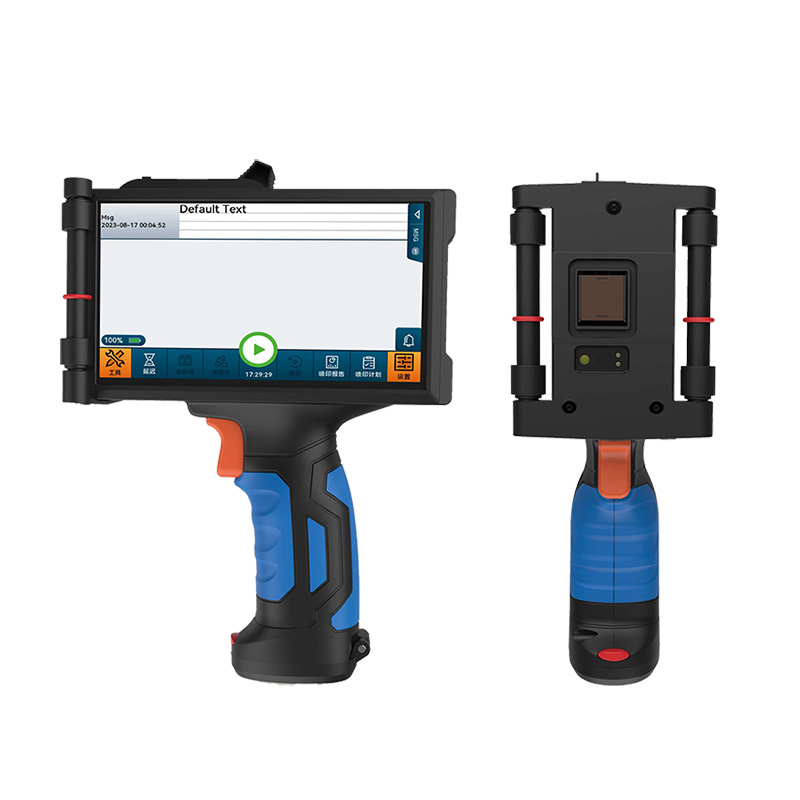
区分清楚"关键件"和"外围件"很重要。对于外箱、说明书、线束标签、包装内衬这些不接触电芯内部环境的部位,喷墨方案依然成本更优、改版更灵活。例如外箱的箱唛与批次标识,用 EBS-230 大字符喷码机 即可;线束标识、缓冲材料标签也可用高解析方案喷印,如 CQ-208 高解析在线喷码机。
把方案按"是否进入电芯洁净区、是否接触电解液、是否经受高温"这三个判据分开,就能得到清晰的分工结论,而不必一刀切。
四、追溯层级的设计
新能源行业的追溯通常分层:电芯唯一码 → 模组码 → Pack 码 → 整车码,每一层都要能双向映射。这就要求企业在实施标识系统时,同步建立编码规则与数据库,不能只把码"打上去"就算完成。
需要提前确定的事项包括:码制格式(是否含冗余校验)、编码长度能否覆盖未来数年产能、以及不同工序的打标位置是否互相冲突。
五、现场实施的两个提醒
一是打标参数必须文件化。同一材料换一批次来料,激光吸收率可能有差异,参数不固化就会出现同一型号字迹深浅不一。
二是把可读性校验做进产线。激光打标的字迹如果对比度过低,人工肉眼可能仍能辨认,但读码器读不出。产线加装读码校验是必要投入。
相关阅读更多「行业资讯」>
面粉与食品粉料包装喷码:高粉尘与吸墨性表面怎么处理
面粉、淀粉、调味粉包装多为纸质或复合膜,车间粉尘极大。本文说明喷头防尘、墨水选择与字迹保持的具体做法。
2026-10-20 · 31 次阅读
物流仓储箱唛与货位标识:让分拣不出错的喷码做法
仓储箱唛与货位标识的失效会直接导致分拣错误。本文说明大幅面喷码、标签配合与读码校验的组合方案。
2026-10-19 · 37 次阅读
五金与紧固件标识:激光打标与喷墨打标怎么选
螺丝、螺母、五金件标识面积小、批量大、表面多镀层。本文用一张对照表说明激光与喷墨在该场景下的取舍。
2026-10-19 · 38 次阅读
橡胶制品喷码:弹性表面与硫化工艺的双重挑战
橡胶密封件、胶管、轮胎的标识需经受硫化高温与长期形变。本文说明耐硫化标识方案与喷印位置的选择。
2026-10-18 · 45 次阅读