

木业板材喷码:人造板标识的墨水渗透与环保要求


木业板材的标识内容包括甲醛释放限量等级、产品标准、生产企业、生产日期与批次。其中甲醛等级(如 E0、E1 等级标识)是消费者最关注的内容,也最容易因字迹模糊引发质疑。板材表面状态差异极大——从粗糙的素板到覆膜饰面板,喷码方案必须随之调整。
一、素板:渗透强,需大墨量
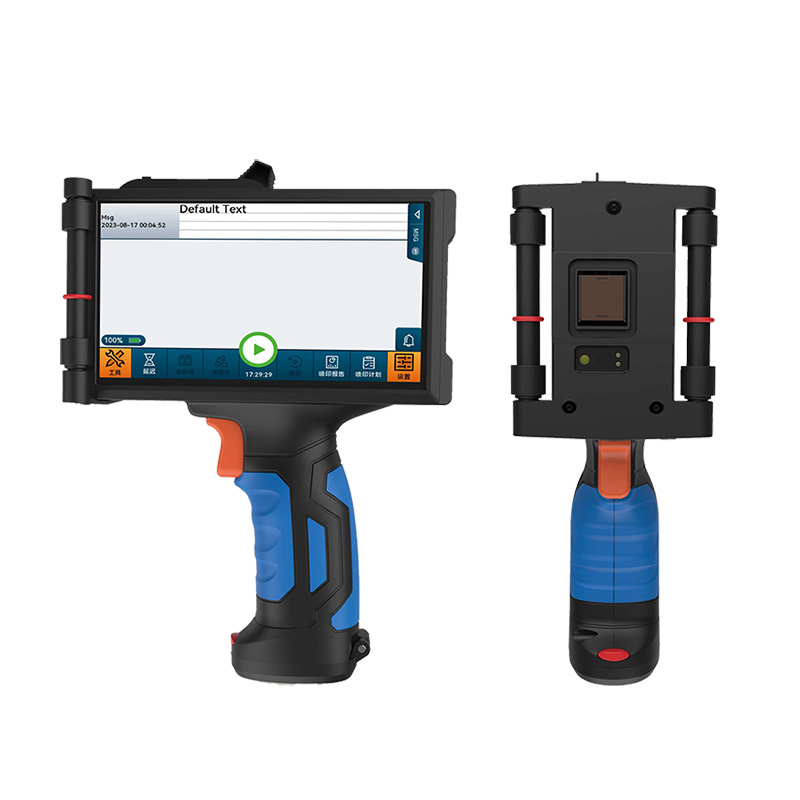
未饰面的密度板、多层板、刨花板表面粗糙且吸水性强,墨滴落上去会被快速吸走,表现为字迹发灰、立体感弱。解决办法是加大墨量、选择高固含量的墨水,并适当提高字高。这类场景适合大字符方案,如 EBS-230 大字符喷码机,能保证在粗糙表面形成足够的墨层厚度。
另外要控制喷印速度:在强吸收表面上,速度过快会导致墨量不足,字迹变淡;适当降速或增加喷印遍数可获得更饱满的效果。
二、饰面板:与涂层兼容性优先
三聚氰胺饰面板、UV 涂装板、木纹膜贴面板的表面属于非吸收性材料,附着力是主要问题。不同涂层的表面能差别很大,同一款墨水在 A 厂板材上牢固、在 B 厂板材上可能一擦就掉。
因此饰面板喷码前必须做附着力测试,并且要在实际来料上测试。建议把这项测试纳入来料检验流程:每批板材抽样喷印,24 小时后做胶带剥离,不合格则调整墨水或增加前处理。
三、环保与安全:木业的特殊约束
木业车间普遍存在粉尘与可燃挥发物,喷码使用的溶剂型墨水含有易燃成分,属于需要关注的危险源。实施时建议做到:
- 墨水单独存放:使用专用防爆柜或独立库房,远离热源与粉尘积存区。
- 加强通风:喷码工位设置局部排风,把挥发物及时排出。
- 接地与防静电:板材在输送中容易积累静电,设备与产线应做可靠接地。
- 灭火配置:喷码周边配备适用溶剂的灭火器材,避免用错类型。
如果车间对溶剂气味特别敏感,可评估改用低气味或 UV 固化墨水方案,例如 UV喷码机,通过紫外固化减少溶剂挥发。
四、内容组织与防伪
板材的标识面通常较大,可利用空间充足。建议把甲醛等级、产品标准号、规格尺寸等关键内容用较大字号突出,生产日期与批次用较小字号,形成清晰的视觉层级。
板材属于易被仿冒的产品类别,部分企业会在标识中加入企业自建追溯码或二维码,消费者扫码可验证真伪与来源。这类需求的实现要求喷码设备支持二维码喷印,并做好可读率控制,可参考 CQ-608 高解析喷码机。
木业标识的投入不大,但它直接对着消费者,做好了就是企业的信誉资产。